13971356933
027-88216656
027-88216656


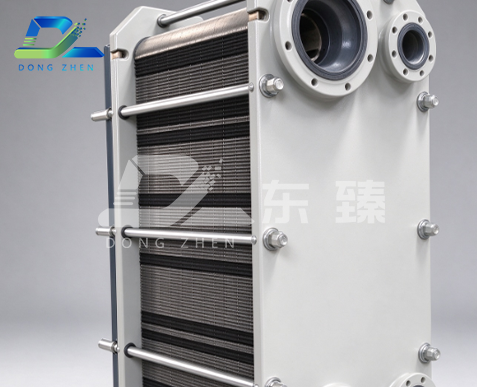
换热器是换热系统里的核心部件,专门给换热器做一层坚固的 “瓷质防护铠甲”,能用简单涂刷方式施工,不用复杂设备,检修现场就能操作。
高温聚酯涂料涂刷就更有优势,操作灵活,小面积修补、整台换热器防护都合适。下面给大家讲清楚,用涂刷方式怎么一步步施工。
第一步:换热器表面预处理
先把换热器管壁、换热片上的油污、灰尘、盐分、老漆、浮锈清理干净。有油污先用溶剂清洗;钢铁基材优先喷砂处理,达到近白金属面,粗糙度控制在25μm 以内;现场不方便喷砂的,可以用电动打磨工具打磨除锈。处理完的金属面要干燥、干净,尽量当天就做底涂,防止返锈。
第二步:涂刷配套底漆
表面处理合格、完全干燥之后,先刷配套底涂,薄刷一层,保证换热器每个角落、管壁缝隙都润透,底漆干透之后再刷面漆。底漆就是打底搭桥,让面漆牢牢抓住金属基材,防止后期起皮。
第三步:检查施工环境,调好涂料
施工环境温度控制在10-38℃,空气湿度不能超过85%;换热器工件表面温度不高于49℃,工件表面温度要高出露点 3℃以上,避免表面凝水,刷上去容易起泡、掉皮。桶内如果有沉淀,一定要充分搅拌均匀再调配,调好之后注意可使用时间,在规定时效内刷完。
第四步:正式涂刷面漆
推荐干膜厚度 150μm 或者250μm,不要一次刷太厚,厚涂容易流挂、内部干不透,出现气孔。一遍薄涂,干透再刷下一遍,慢慢堆到目标厚度。刷的时候把管束背面、焊缝、拐角这些磨损重灾区重点照顾到位,不留死角。
第五步:静置干燥固化
常温环境下,150μm干膜,表干大约30—40分钟,实干需要48小时。固化过程中保持通风,不要沾水、不要磕碰。这款涂料支持常温、中温、高温多种固化方式,工况需要也可以按照方案做加温固化,固化完成之后,涂层才会形成坚硬致密的聚酯防护层,投入高温换热工况。
涂刷施工注意事项
1.施工全程保持通风,戴好护目镜、耐溶剂手套,避免涂料接触皮肤,不要吸入挥发气体,现场严禁烟火;
2.只刷干净干燥的表面,有水、有锈、有油污,刷上去再好的涂料也容易脱落失效;
3.刷完及时用配套清洗剂清洗毛刷,剩下的涂料密封存放;
4.储存在阴凉干燥5-30℃环境,避开暴晒,保质期12个月。
总结高温聚酯涂料涂刷以上就是它的使用方法和注意事项,处理时按照步骤进行,注意在施工过程中保障安全。
武汉东臻科技有限公司成立于2009年,与科研院所深度合作,专注于龟甲网耐磨胶泥,耐磨陶瓷涂料,耐磨可塑料,耐磨浇注料,耐火材料的生产和销售。公司服务电厂、冶金等多行业上千家客户,产品达三百余类,涵盖耐磨防腐材料、陶瓷制品等,可提供定制化解决方案,秉持专业精神提供优质产品与服务。如果您有工程以及材料方面的需求,欢迎来电咨询洽谈,我们将竭诚为您提供专业、高效的服务!
Partner
高温聚酯涂料在换热器中的施工处理
换热器是换热系统里的核心部件,专门给换热器做一层坚固的 “瓷质防护铠甲”,能用简单涂刷方式施工,不用复杂设备,检修现场就能操作。
龟甲网耐磨胶泥为锅炉延长设备使用寿命
龟甲网耐磨胶泥是专门给锅炉内壁打造一层坚硬耐磨防护层的材料,靠龟甲网做骨架,耐磨胶泥做耐磨主体,两者紧紧咬合在一起,抵挡高温冲刷和酸碱腐蚀,保护锅炉钢板,拉长设备使用寿命。那锅炉里的龟甲网是如何固定上去,耐磨胶泥又是怎么涂抹施工的,下面小编就跟大家讲清楚整套流程。
耐磨防腐材料在磁选机中的粘接应用实施操作
耐磨防腐材料马赛克陶瓷片,也就是我们常说的氧化铝陶瓷小片,磁选机常年处理铁粉、矿粉、砂石,矿料不停冲刷、摩擦金属筒体,解决金属筒体磨损快、腐蚀、维护成本高的难题。
耐磨涂料在浆液泵中的涂护性能分析
耐磨涂料在浆液泵中起到了很好的作用是矿山、化工、水利行业输送含固体颗粒浆液的核心设备,泵壳、叶轮内部常年被砂石、矿渣颗粒高速冲刷撞击,再加上浆液里酸碱介质腐蚀,耐磨涂料就是给浆液泵金属内壁穿上一层柔韧又坚固的“防护铠甲”,无溶剂弹性聚氨酯涂料,就是这类严苛工况下非常合适的防护材料。
耐磨涂料在锂电窑炉中的应用价值研究
石墨烯纳米聚釉耐磨涂料,就是专门应对锂电窑炉“高温 + 冲刷 + 腐蚀”三重破坏的防护方案,给窑炉内壁、烟道等易损部位穿上一层坚硬致密的“纳米瓷釉防护衣”。
抗空蚀弹性体涂层在轮船螺旋桨低温设备中的节能价值
抗空蚀弹性体涂层是一款无溶剂双组分聚氨酯弹性体防护涂料,依托改性聚氨酯树脂、功能填料与专用助剂科学复配而成,凭借优异的弹性韧性、超强粘接强度与耐冲蚀性能,成为轮船螺旋桨、各类低温罐体及流体过流设备的核心防护材料。该涂层最大应用优势之一,便是可适配80℃及以下全工况低温、常温设备环境,适配场景极广。